火焰切割还是激光切割?按板厚和精度定
加工工艺
2026-11-18
广东钲耀钢材物资有限公司
同样是切钢板,火焰和激光的账完全是两本:薄板零件图精度,激光又快又净;厚板大件论经济性,火焰更实在。选错工艺,要么多花冤枉钱,要么精度不达标。
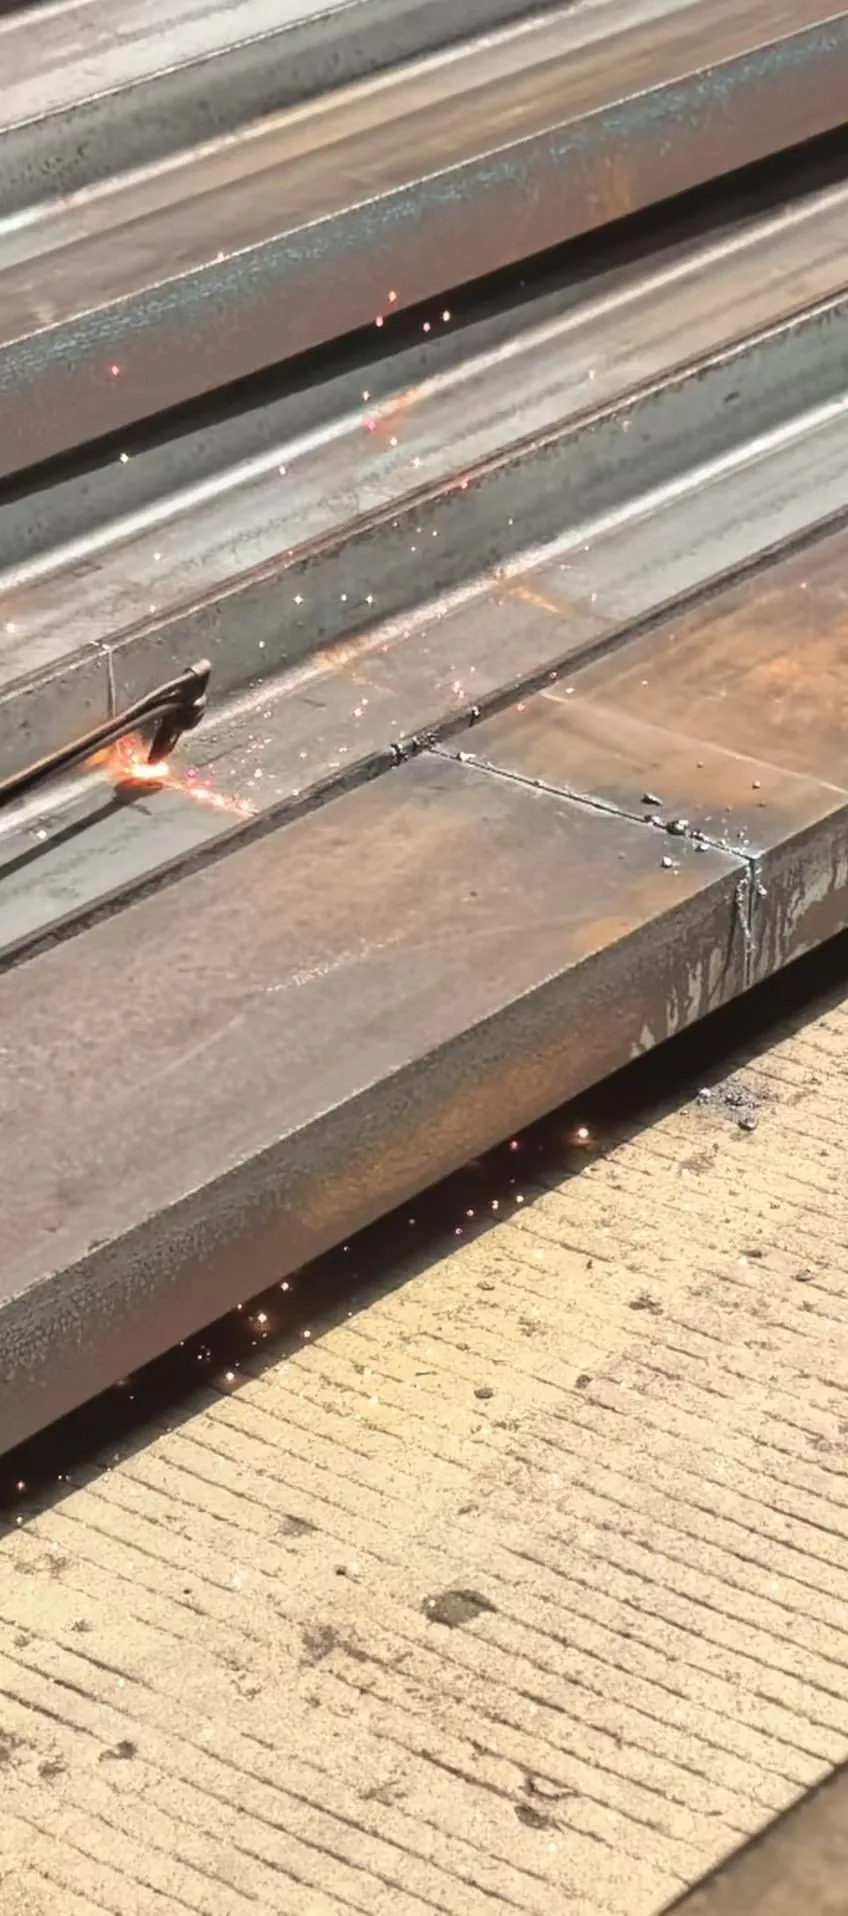 档口火焰切割中厚板作业实拍
两条工艺线,分界在板厚和精度
激光切割的优势区间在薄板到中板:割缝窄、精度高、热影响区小,零件直接可以不加工装配面。火焰切割的优势在厚板:大厚度碳板设备门槛低、单件成本可控,精度要求宽松的大件用它最经济。
| 维度 | 激光切割 | 火焰切割 |
|---|
| 适用板厚 | 薄板、中板为主 | 中厚板到厚板 |
| 切口质量 | 割缝窄、光洁度高 | 切口有坡口感,需二次处理 |
| 热影响区 | 小,变形控制好 | 较大,薄板易变形 |
| 精度 | 高,适合装配面 | 常规,适合粗下料 |
| 典型零件 | 机械零件、法兰、异形件 | 结构件、预埋件、大厚板下料 |
按用途倒推,不按习惯
- 零件要直接装配、孔位有公差要求 → 激光
- 厚板大件、后续还要机加工 → 火焰粗下料更经济
- 薄板异形件批量件 → 激光套料,利用率高
- 现场临时补件、单件厚板 → 火焰随到随切
下单前自检清单
- 板厚、材质、零件数量三要素一次给全
- 孔位公差和装配面要求写明(决定走哪条工艺线)
- 不规则零件先套料再报价,边角余料归属提前讲清
- 切割面要不要去渣、倒角,一并说明
两种工艺的能力范围见火焰切割加工页;板料常备规格对照钢板页。零件图发过来,按工艺线分项当天回复。
常见问题
多厚的板适合激光切割?
薄板和中板是激光的舒适区,厚板精度和效率都会下降。具体厚度范围按设备确认,图纸发过来评估。
火焰切割的切口要二次加工吗?
看用途:焊接坡口面常需要打磨或机加工;结构件粗下料可直用。装配面零件建议走激光。
套料排版能省多少料?
取决于零件形状和数量,零件越碎、排版越密,利用率差异越明显。发零件图先套料再定采购量。
切割件会变形吗?
热切割都有热影响,薄板更明显。变形控制靠工艺排版和压料方式,关键件提前说明。
把清单发过来,当天核对回复
写清「品种 + 规格 + 材质 + 数量 + 送到哪里」,按「货价 + 加工费 + 运费」分项回复,一目了然。先在 重量计算器 里核一遍理论重量再问,更快。
文中行情、参数与理论重量按国标与常规口径整理,实际以过磅为准;价格、库存、交期需收到采购清单核对确认。