差别一:壁厚区间完全不同
家具管主打薄壁,0.8 到 1.5mm 是主力区间,讲的是单位长度的轻量化和成本;工程方管 1.5 往上,2.0、2.5 是常客,讲的是承载。拿 2.5 壁厚的工程管做行李架横梁,重量和成本都翻倍,客户拿到手只觉得「沉」;反过来拿 1.0 薄壁管做货架立柱,装满货就变形。
差别二:精度和表面要求不一样
家具管出厂要过外观关:表面划痕、凹坑、焊缝平整度都有讲究,因为它是「看得见」的件;工程管焊缝埋在结构里,外观要求低,承载和尺寸合格就行。同样叫 25×25,家具管的成捆对角线偏差和弯度控制普遍更严。
| 维度 | 家具管 | 普通工程方管 |
|---|---|---|
| 主力壁厚 | 0.8 – 1.5 mm | 1.5 – 6.0 mm |
| 外观要求 | 表面光洁、焊缝平整、可抛光 | 结构件合格即可 |
| 尺寸精度 | 成捆对角差、弯度控制更严 | 按国标常规 |
| 常见规格 | 13×13 到 60×60 小规格 | 20×20 到 200×200 全系列 |
| 典型用途 | 行李架、家具、晾衣架、展示架 | 货架、棚架、护栏、钢结构 |
差别三:成捆偏差对产线的影响
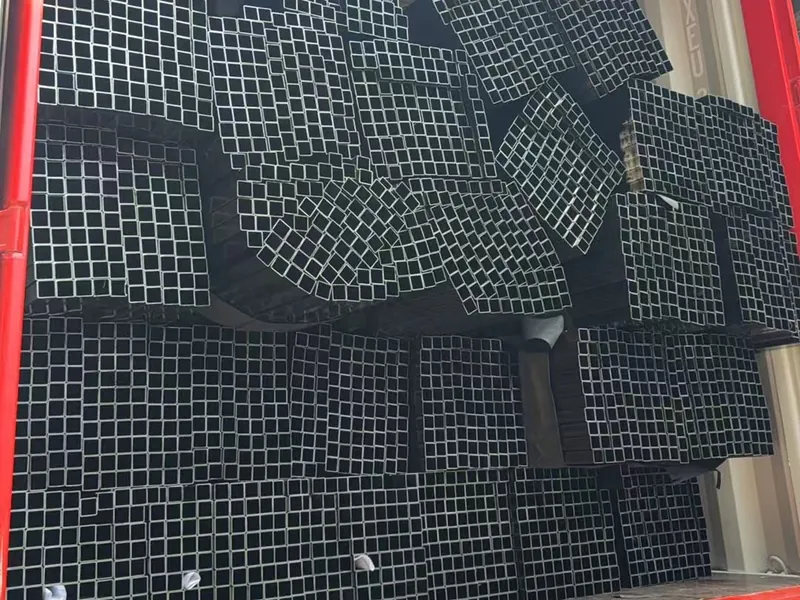
薄壁管一捆几百支,每支偏 0.1mm,到产线上卡具就出问题。行李架厂的冲压、焊接工装都是按名义尺寸调的,来料偏差大会直接拉低良品率。所以家具厂验收要盯「整捆一致性」,不是抽一支量完就算。
选管自检清单
- 按承载定壁厚:先算受力,再定壁厚区间,不靠拍脑袋
- 外观件指定表面要求:抛光 / 喷塑 / 保持原面
- 成捆抽样:对角线偏差、弯度按整捆抽检
- 批量前先打样:小批量试产确认工装匹配再放量