余量由哪几部分构成
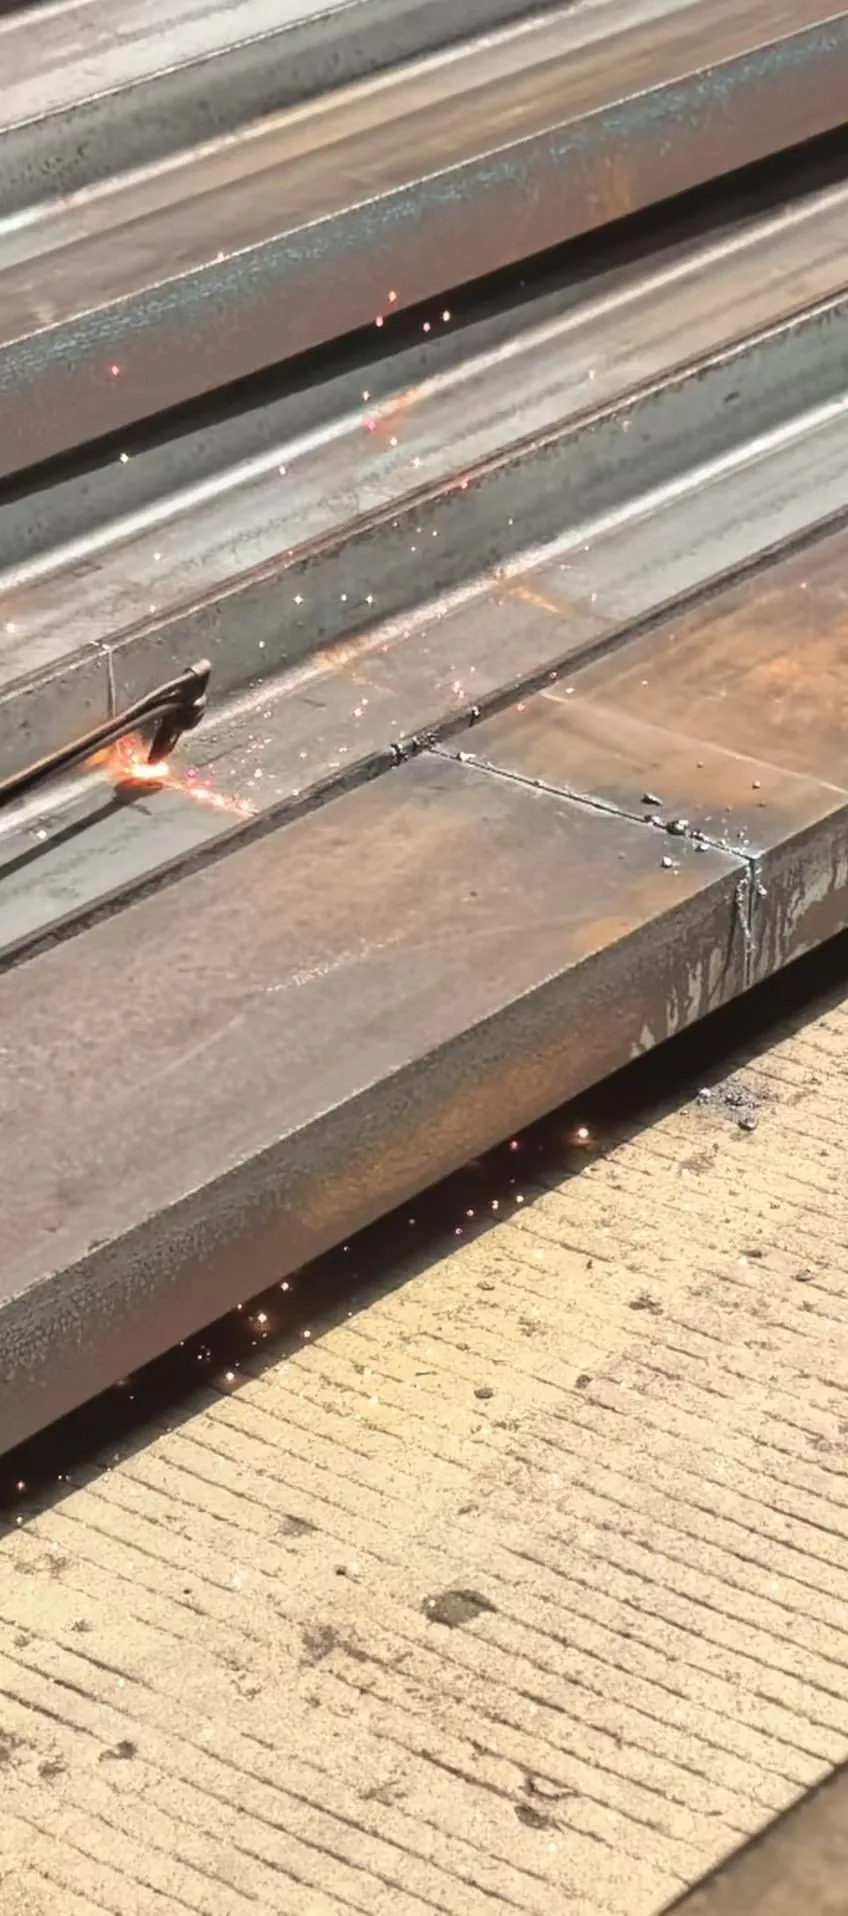
第一部分是割缝,火焰切割会烧掉一条料,割嘴大小与板厚决定这条缝有多宽;第二部分是热影响区与挂渣,装配面要求高的件,这部分要留出来给后续铣面或打磨;第三部分是图纸公差与校形空间,件子越长越容易因热变形偏一点。三部分叠起来才是放量,只按一个经验数下料,厚板薄板容易一起出问题。
| 影响因素 | 对余量的作用 | 下料时怎么处理 |
|---|---|---|
| 割缝宽度 | 直接占掉一条料,随割嘴与板厚变化 | 同批料先试割一件,量实际缝宽再定 |
| 热影响区 | 切边附近组织与硬度变化,挂渣要清 | 装配面留后续铣削或打磨量 |
| 板厚与件长 | 越厚越长,热变形越明显 | 长件分段下料,留校形空间 |
| 图纸公差 | 决定允许多少后续加工量 | 先看清哪几面是装配面,再定放量 |
判断标准:先分件,再定放量
毛坯件、不装机加工:按试割量出的割缝加一点清渣空间就够,切边打磨到无挂渣即可。装配面、要铣要钻:在割缝之外另留加工余量,余量大小按后续工序能吃掉多少定,别把精加工面的公差全赌在切割上。厚板大件:优先火焰切割,薄板高精度件可考虑激光,两种工艺的选择逻辑见火焰还是激光。
排料时把同规格的件凑在一起,能有效减少余料,这也是加工损耗那篇讲的思路。钢板常备规格见钢板产品页,工艺能力看火焰切割与开平。材质 Q235B / Q355B 以实物质保书为准,切割前确认牌号,别拿错料。
下料自检清单
- 图纸已标出哪几面是装配面、哪几面要后续铣削
- 同批料试割一件,实测割缝宽度后再定放量
- 厚板长件已考虑热变形与校形空间
- 排料按同规格凑单,余料归属提前说清
- 切割单写明件数、尺寸、切边要求,与磅单一起留存
- 结算口径与过磅声明写进清单,实际重量以过磅为准
有 CAD、PDF 或手画草图都能发微信,我们按图把放量、切割费和配送分项回你,价格按当日报价。需要常备板厚与理论米重,可先查产品页或加微信领规格对照资料。
 加微信发清单,当天报价